Trong các thiết kế cơ khí chính xác, việc tối ưu hóa không gian lắp ghép giữ vai trò quan trọng. Bu lông inox lục giác chìm là nhóm chi tiết lắp xiết được ứng dụng rộng rãi. Sản phẩm sở hữu hốc sáu cạnh dập chìm bên trong phần đầu mũ.
Cấu tạo này cho phép người thợ dùng cây khóa lục giác để siết ốc trong các vị trí chật hẹp. Vật liệu thép không gỉ mang lại khả năng chống oxy hóa và duy trì độ bền bề mặt sáng sạch. Bài viết dưới đây tổng hợp thông tin kỹ thuật về cấu tạo, phân loại và hướng dẫn lựa chọn sản phẩm.
—
1. Bu lông inox lục giác chìm là gì?
1.1. Khái niệm và tên gọi kỹ thuật
Bu lông inox lục giác chìm là dòng vít kim loại có hốc sáu cạnh chìm sâu vào bên trong đầu mũ. Trong thuật ngữ kỹ thuật quốc tế, sản phẩm được gọi là hexagon socket screw hoặc socket head screw.
Tại Việt Nam, sản phẩm thường được gọi bằng các tên như vít lục giác chìm hoặc ốc lục giác chìm inox. Tên gọi này bao quát cả một nhóm sản phẩm với nhiều biến thể hình học của đầu mũ.
1.2. Bản chất cấu tạo hốc lục giác chìm
Điểm nhận diện cốt lõi của chi tiết là hốc sáu cạnh được dập chìm đồng tâm tại đỉnh đầu. Sáu mặt phẳng bên trong tiếp nhận lực xoắn từ mũi vặn của cây lục lăng hoặc đầu bit.
Cơ chế dẫn động bên trong giúp hạn chế hiện tượng trượt cạnh khi tác động mô-men siết lớn. Bề mặt ngoài của đầu mũ trơn nhẵn và không có các góc nhọn nhô ra ngoài gây cản trở.
1.3. Phân biệt cơ bản với bu lông lục giác ngoài
Bu lông lục giác ngoài yêu cầu cờ lê kẹp vào sáu mặt phẳng bên ngoài đầu mũ để xoay. Thiết kế đó đòi hỏi một khoảng không gian trống xung quanh đầu bu lông để đưa dụng cụ vào.
Ngược lại, bu lông lục giác chìm nhận lực siết thẳng trục từ phía trên đỉnh đầu. Nhờ vậy, chi tiết có thể được bố trí sát vách máy hoặc đặt chìm vào lỗ khoét bậc của phôi kim loại.
—
2. Thông số kỹ thuật bu lông inox lục giác chìm
2.1. Bảng thông số kỹ thuật tổng hợp
Thông số kỹ thuật của bu lông lục giác chìm cần được đối chiếu chính xác theo bản vẽ và tiêu chuẩn. Dưới đây là bảng tổng hợp các chỉ tiêu quy cách cơ bản của nhóm sản phẩm này:
| Thông số kỹ thuật | Chi tiết quy cách |
|---|---|
| Tên sản phẩm | Bu lông inox lục giác chìm (Ốc lục giác chìm / Socket screw) |
| Nhóm sản phẩm | Chi tiết lắp xiết ren ngoài có hốc vặn sáu cạnh chìm |
| Kiểu đầu mũ | Đầu trụ, đầu bằng (đầu phễu), đầu dù (đầu cầu) hoặc dạng vít trí |
| Kiểu dẫn động siết | Hốc lục giác chìm hệ mét (Hexagon socket) |
| Hệ ren gia công | Ren hệ mét tiêu chuẩn bước thô hoặc bước mịn |
| Dải đường kính ren danh nghĩa (d) | Từ M2 đến M36 (tùy thuộc vào từng kiểu đầu mũ cụ thể) |
| Chiều dài danh định (L) | Quy cách đa dạng từ 4 mm đến 200 mm theo nhu cầu lắp ghép |
| Vật liệu sản xuất | Thép không gỉ Austenitic: Inox 201, Inox 304 hoặc Inox 316 |
| Bề mặt hoàn thiện | Sáng bóng tự nhiên, làm sạch dầu mỡ gia công cơ khí |
| Dụng cụ thao tác | Khóa lục giác (lục lăng), đầu tuýp lục giác chuyên dụng |
2.2. Dải quy cách đường kính và bước ren
Bu lông lục giác chìm được gia công với dải đường kính ren hệ mét rất phong phú. Các kích thước nhỏ từ M2 đến M5 thường dùng trong thiết bị điện tử và chi tiết máy tinh vi.
Các kích cỡ từ M6 đến M16 là những quy cách thông dụng trong chế tạo máy móc công nghiệp. Các kích cỡ lớn từ M20 đến M36 phục vụ cho các khối bệ đỡ và khung cơ khí hạng nặng.
2.3. Quy chuẩn chiều dài và cấp dung sai ren
Cách tính chiều dài danh định L có sự khác biệt rõ rệt giữa các kiểu đầu mũ bu lông. Với đầu trụ và đầu dù, chiều dài tính từ dưới mặt tỳ phẳng của đầu đến đuôi ren.
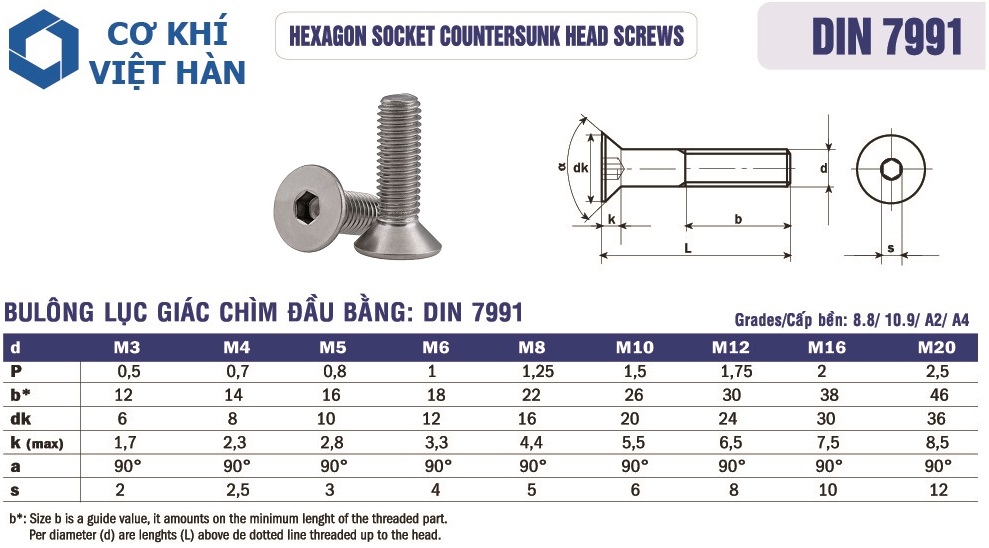
Đối với dạng đầu bằng, chiều dài danh định bao gồm toàn bộ chiều cao của đầu nón vát. Bước ren được kiểm soát chặt chẽ theo cấp dung sai 6g, đảm bảo độ ăn khớp chính xác với lỗ ren trong.
—
3. Cấu tạo chi tiết của bu lông lục giác chìm
3.1. Phần đầu mũ và hốc sáu cạnh
Phần đầu mũ được dập định hình nóng hoặc nguội với hình thái hình học chuẩn xác. Hốc lục giác sáu cạnh được dập sâu vào tâm trục đầu mũ với các mặt cạnh phẳng đối xứng.
Đáy hốc lục giác có thể phẳng hoặc hơi lõm nhẹ theo công nghệ chế tạo dập phôi. Độ sâu của hốc được tính toán kỹ lưỡng để mũi vặn ăn sâu mà không làm yếu tiết diện đầu.
3.2. Phần thân trụ và bước ren ngoài
Thân bu lông là thanh kim loại đặc hình trụ tròn đồng tâm với trục của đầu mũ. Bề mặt thân được cán ren hệ mét bằng trục lăn nguội tạo độ nhẵn bóng sườn ren cao.
Tùy theo tỷ lệ chiều dài, thân có thể được cán ren suốt toàn thân hoặc cán ren lửng. Đoạn thân trơn của bu lông ren lửng hỗ trợ định vị và tăng khả năng chịu lực cắt ngang.
3.3. Vùng chuyển tiếp chịu ứng suất
Góc lượn chuyển tiếp giữa mặt dưới đầu mũ và thân trụ là vị trí chịu ứng suất tập trung. Vùng này được vê góc lượn bán kính nhỏ thay vì để góc vuông sắc cạnh.
Góc lượn bán kính giúp dàn đều ứng suất kéo dọc trục trong quá trình vặn siết mối ghép. Chi tiết máy khi gia công lỗ xỏ cần được vát mép nhẹ để không cấn vào góc lượn này.
>>>Tham khảo thêm các sản phảm inox:
- Bu lông Inox Việt Hàn
- Thanh ren – Ty ren Inox
- Xích inox các loại Việt Hàn
- Long đen inox Việt Hàn
- Êcu – Đai ốc inox
- Ubolt inox
- Dây cáp
- Vít inox các loại
—
4. Phân loại các dạng bu lông inox lục giác chìm phổ biến
4.1. Bu lông lục giác chìm đầu trụ
Dạng đầu trụ có thành đầu hình khối trụ tròn đứng với chiều cao xấp xỉ đường kính thân. Mặt tỳ dưới đầu phẳng tạo diện tích ép lớn lên bề mặt phôi kim loại.
Sản phẩm thường được đặt chìm vào lỗ khoét bậc trên chi tiết máy. Đây là dạng bu lông lục giác chìm có độ bền liên kết và khả năng chịu lực siết cao nhất.
4.2. Bu lông lục giác chìm đầu bằng
Dạng đầu bằng có mặt trên phẳng hoàn toàn và mặt dưới vát nón góc 90 độ. Khi lắp vào lỗ khoét hình phễu, đầu bu lông nằm phẳng hoàn toàn với bề mặt tấm kim loại.
Thiết kế này ngăn chặn hiện tượng va quệt vào các cụm chi tiết chuyển động lướt qua bên trên. Chi tiết rất phổ biến trong gia công đồ gá, băng chuyền và khung vỏ bọc bảo vệ.
4.3. Bu lông lục giác chìm đầu dù
Dạng đầu dù có phần đầu dập cong dạng hình chỏm cầu dẹt tròn trịa. Mặt tỳ dưới phẳng giúp phân bổ áp lực đều lên các bề mặt tấm phôi mỏng.
Đầu cong mượt mà mang lại tính thẩm mỹ công nghiệp cao và không để lại cạnh sắc nhọn. Sản phẩm được ưa chuộng trong lắp ráp xe cơ giới, bàn ghế nội thất và thiết bị y tế.
4.4. Vít trí lục giác chìm không đầu
Vít trí là thanh hình trụ được tiện ren toàn bộ thân và hoàn toàn không có đầu mũ nhô ra. Hốc lục giác chìm được khoét trực tiếp vào một đầu của thân trụ ren.
Đầu còn lại có thể là đầu bằng, đầu nhọn, đầu lõm hoặc đầu có chốt trụ định vị. Vít trí được vặn chìm hẳn vào lỗ ren để khóa cứng trục quay, puly hoặc bánh răng truyền động.
4.5. Bảng so sánh các dạng đầu lục giác chìm
Bảng đối chiếu dưới đây làm rõ các đặc trưng hình học giữa các dòng sản phẩm lục giác chìm:
| Dạng đầu mũ | Hình thái hình học | Tiêu chuẩn tham chiếu | Đặc điểm lắp ráp nổi bật |
|---|---|---|---|
| Đầu trụ | Khối trụ tròn, mặt đáy phẳng | DIN 912 / ISO 4762 | Lắp chìm trong lỗ bậc, chịu lực kẹp lớn |
| Đầu bằng | Mặt trên phẳng, cổ nón vát 90° | DIN 7991 / ISO 10642 | Bằng phẳng hoàn toàn với bề mặt phôi |
| Đầu dù | Hình chỏm cầu dẹt, mép tròn | ISO 7380 | Mặt tỳ rộng, thẩm mỹ cao, không cấn cạnh |
| Vít trí | Không có đầu, ren suốt thân | DIN 913, 914, 915, 916 | Nằm chìm hoàn toàn trong lỗ ren định vị |
—
5. Tiêu chuẩn kỹ thuật áp dụng cho bu lông lục giác chìm
5.1. Tiêu chuẩn DIN của Đức và thực trạng hiện hành
Hệ thống tiêu chuẩn công nghiệp của Đức DIN từng là quy chuẩn sản xuất phổ biến nhất. Các mã như DIN 912 (đầu trụ) hay DIN 7991 (đầu bằng) đã quen thuộc trong thương mại suốt nhiều năm.
Theo dữ liệu từ DIN Media, các tiêu chuẩn DIN cũ này hiện phần lớn đã ở trạng thái rút bỏ. Quá trình rút bỏ nhằm đồng bộ hóa các chỉ tiêu kỹ thuật sang hệ thống tiêu chuẩn quốc tế ISO.
5.2. Tiêu chuẩn quốc tế ISO thay thế tương ứng
Các tiêu chuẩn ISO hiện hành thay thế tương ứng gồm ISO 4762 (đầu trụ) và ISO 10642 (đầu bằng). Các tiêu chuẩn này quy định chi tiết kích thước bao, bán kính góc lượn và phương pháp thử nghiệm.
Kích thước bao ngoài giữa chuẩn DIN cũ và ISO mới có độ tương thích kích thước rất cao. Người mua hàng vẫn có thể sử dụng thay thế an toàn trong đa số các kết cấu cơ khí thông dụng.
5.3. Tiêu chuẩn cơ tính inox ISO 3506-1
Cơ tính của bu lông inox lục giác chìm được quản lý theo tiêu chuẩn quốc tế ISO 3506-1:2020. Tiêu chuẩn này quy định cấp độ bền của thép không gỉ như A2-70, A2-80 hoặc A4-70.
Ký tự thể hiện nhóm thép Austenit và con số thể hiện giới hạn bền kéo tối thiểu của vật liệu. Người thiết kế cần dựa vào mã phân cấp này để tính toán khả năng chịu lực của mối ghép.
—
6. Vật liệu chế tạo: Inox 201, Inox 304 và Inox 316
6.1. Bu lông lục giác chìm Inox 201
Inox 201 là dòng vật liệu có độ cứng cơ học tốt và mức chi phí đầu tư kinh tế nhất. Hàm lượng niken thấp khiến khả năng chống oxy hóa của mác thép này ở mức cơ bản.
Sản phẩm phù hợp cho các mối ghép bên trong nhà xưởng khô ráo, ít tiếp xúc với nước. Không nên sử dụng Inox 201 cho các vị trí ngoài trời hoặc nơi có độ ẩm không khí cao.
6.2. Bu lông lục giác chìm Inox 304
Inox 304 là mác thép không gỉ được tiêu thụ nhiều nhất nhờ sự cân bằng giữa độ bền và giá thành. Vật liệu kháng ăn mòn tốt trong môi trường nước ngọt và điều kiện thời tiết ngoài trời thông thường.
Chi tiết giữ được bề mặt sáng bóng tự nhiên và không bị gỉ sét trong điều kiện làm việc dân dụng. Đây là lựa chọn tiêu chuẩn cho hầu hết các cụm máy móc công nghiệp nhẹ.
6.3. Bu lông lục giác chìm Inox 316
Inox 316 được bổ sung thêm nguyên tố Molypden giúp nâng cao khả năng kháng ăn mòn lỗ cục bộ. Mác thép này chống chịu vượt trội trước sự xâm thực của hơi muối biển và hóa chất công nghiệp nhẹ.
Sản phẩm thường được chỉ định cho các công trình ven biển, giàn khoan hoặc nhà máy chế biến thực phẩm. Chi tiết duy trì độ bền liên kết an toàn trong các môi trường hóa chất khắt khe.
6.4. Bảng đối chiếu đặc tính vật liệu inox
Bảng dưới đây so sánh các tiêu chí kỹ thuật giữa ba mác thép không gỉ chế tạo bu lông lục giác chìm:
| Tiêu chí so sánh | Bu lông Inox 201 | Bu lông Inox 304 | Bu lông Inox 316 |
|---|---|---|---|
| Mác vật liệu | Thép không gỉ mác Inox 201 | Thép không gỉ mác Inox 304 | Thép không gỉ mác Inox 316 |
| Khả năng chống rỉ | Mức cơ bản, dễ ố vàng khi ẩm | Tốt ngoài trời và môi trường ẩm nhẹ | Kháng ăn mòn hơi muối và hóa chất tốt |
| Môi trường phù hợp | Môi trường khô ráo bên trong nhà | Công trình cơ điện, ngoài trời thông thường | Công trình ven biển, hóa chất, hàng hải |
| Chi phí vật tư | Chi phí kinh tế nhất trong hệ inox | Mức chi phí vừa phải, rất thông dụng | Mức giá thành cao hơn do chứa Molypden |
—
7. Ưu điểm và giới hạn của bu lông lục giác chìm
7.1. Khả năng lắp gọn trong không gian hẹp
Ưu điểm lớn nhất của bu lông lục giác chìm là khả năng bố trí trong các góc khuất hẹp. Người thợ không cần khoảng không gian quét vòng cờ lê như dòng bu lông lục giác ngoài.
Cây khóa lục giác cắm thẳng góc từ phía trên đỉnh đầu mũ giúp thao tác siết dễ dàng. Điều này cho phép các kỹ sư thu nhỏ khoảng cách giữa các lỗ bắt ốc trên thân máy.
7.2. Tính thẩm mỹ và an toàn cơ học
Đầu bu lông có thể đặt chìm phẳng hoàn toàn vào lỗ khoét bậc của tấm kim loại. Bề mặt sản phẩm sau khi lắp ghép rất phẳng phiu, nâng cao tính chuyên nghiệp cho thiết bị.
Thiết kế không có các cạnh sắc nhô cao giúp hạn chế va quệt gây thương tích cho người vận hành. Đồng thời, cấu tạo này cũng giúp giảm lực cản gió trong các cơ cấu quay tốc độ cao.
7.3. Những giới hạn cần lưu ý khi thao tác
Hốc lục giác chìm có thể bị tích tụ bụi bẩn hoặc phoi kim loại nếu làm việc trong môi trường hở. Bụi bẩn lọt vào hốc khiến cây khóa lục giác không thể cắm ngập sâu chạm đáy.
Nếu dùng dụng cụ sai kích cỡ, các góc cạnh bên trong hốc sáu cạnh rất dễ bị bo tròn toét miệng. Khi hốc đã bị trờn, việc tháo dỡ bu lông sẽ phức tạp hơn so với bu lông đầu lục giác ngoài.
—
8. Dụng cụ thao tác siết bu lông lục giác chìm
8.1. Cây khóa lục giác chữ L thông dụng
Cây khóa lục giác chữ L (lục lăng) là dụng cụ cầm tay phổ biến nhất để thao tác với dòng bu lông này. Hai đầu của thanh lục giác đều có thể sử dụng để vặn siết linh hoạt.
Đầu ngắn dùng để siết tạo lực mô-men lớn nhờ tận dụng chiều dài cánh tay đòn của đầu dài. Đầu dài dùng để vặn nhanh các bu lông nằm sâu trong các hốc ống có miệng hẹp.
8.2. Đầu khẩu tuýp lục giác và máy siết
Trong các xưởng gia công công nghiệp, đầu khẩu tuýp lục giác kết hợp cờ lê cân lực được ưu tiên. Dụng cụ này cho phép kiểm soát chính xác mô-men siết đạt tiêu chuẩn thiết kế.
Khi sử dụng máy bắn ốc cầm tay, người thợ cần lắp đầu bit lục giác có độ cứng tôi cao. Cần cài đặt lực siết vừa phải để tránh làm toét miệng hốc sáu cạnh của bu lông inox.
8.3. Lưu ý kích thước giác s tránh toét hốc
Kích thước s thể hiện khoảng cách giữa hai mặt phẳng song song bên trong hốc sáu cạnh. Mỗi đường kính ren bu lông đều gắn liền với một kích cỡ khóa lục giác danh định tương ứng.
Người thợ tuyệt đối không dùng cây lục giác hệ inch để vặn vào bu lông hệ mét có kích cỡ gần giống. Sự lỏng lẻo giữa dụng cụ và hốc bu lông sẽ phá hủy các góc cạnh chịu lực ngay khi tăng lực siết.
—
9. Ứng dụng thực tế của bu lông inox lục giác chìm
9.1. Lắp ráp máy móc và cụm truyền động
Bu lông lục giác chìm là chi tiết liên kết chủ lực trong các cụm máy đóng gói, máy in và robot tự động. Chi tiết giúp giữ chặt các khối gối đỡ vòng bi, ray trượt tuyến tính và mặt bích động cơ.
Khả năng chịu lực kẹp lớn và kết cấu gọn gàng giúp máy móc vận hành ổn định ở tốc độ cao. Vật liệu inox giúp mối ghép không bị rỉ sét khi máy móc làm việc trong môi trường ẩm.
9.2. Chế tạo khuôn mẫu chính xác
Trong ngành khuôn ép nhựa và khuôn đột dập kim loại, bu lông đầu trụ và đầu bằng xuất hiện ở mọi vị trí. Các tấm khuôn mẫu đòi hỏi bề mặt tiếp xúc phẳng phiu tuyệt đối để đóng mở ăn khớp.
Bu lông lục giác chìm được giấu hoàn toàn vào lỗ khoét bậc, không làm cản trở hành trình trượt của khuôn. Độ bền của thép không gỉ giúp chi tiết chịu được áp lực ép nén lặp chu kỳ.
9.3. Thiết bị ngành thực phẩm và y tế
Vật liệu Inox 304 và Inox 316 đáp ứng nghiêm ngặt các tiêu chuẩn vệ sinh an toàn trong y tế và thực phẩm. Bề mặt inox nhẵn bóng không bám dính vi khuẩn và chịu được các hóa chất khử trùng tẩy rửa.
Các nắp bồn chứa, van ống vi sinh và bàn mổ y tế đều ưu tiên sử dụng dòng bu lông này. Mối ghép sáng sạch giúp không gian làm việc luôn duy trì tiêu chuẩn phòng sạch cao nhất.
9.4. Đồ gỗ nội thất và thiết bị dân dụng
Bu lông đầu dù và đầu bằng lục giác chìm được ứng dụng rất nhiều trong các sản phẩm bàn ghế gỗ cao cấp. Mũ vít phẳng hoặc bo cong tròn tạo điểm nhấn thẩm mỹ hiện đại trên bề mặt gỗ.
Mối nối chắc chắn và dễ dàng tháo rời giúp việc vận chuyển đồ nội thất xuất khẩu diễn ra thuận lợi. Người tiêu dùng có thể tự lắp ráp sản phẩm tại nhà chỉ với một cây lục lăng đi kèm.
—
10. Hướng dẫn lựa chọn bu lông lục giác chìm phù hợp
10.1. Xác định biên dạng đầu theo bề mặt phôi
Lựa chọn kiểu đầu mũ là bước đầu tiên dựa trên yêu cầu hình học của vị trí mối ghép. Chọn đầu trụ khi chi tiết máy có đủ độ dày để gia công lỗ khoét bậc tròn sâu.
Chọn đầu bằng khi bề mặt chi tiết bắt buộc phải phẳng lì để không cản trở chuyển động lướt qua. Chọn đầu dù khi bắt lên các tấm kim loại mỏng hoặc khi cần tạo tính thẩm mỹ cho vỏ máy.
10.2. Chọn đường kính và chiều dài ren làm việc
Đường kính ren danh nghĩa M phải được tính toán dựa trên lực căng và lực cắt dự kiến của mối nối. Chiều dài thân ren L phải đảm bảo chiều sâu ngập ren vào chi tiết tối thiểu bằng đường kính d.
Đối với lỗ ren tịt kín đáy, chiều dài bu lông không được vượt quá chiều sâu taro của lỗ ren. Nếu bu lông quá dài, đầu ren sẽ kịch đáy lỗ khiến mặt tỳ không thể ép chặt vào phôi.
10.3. Chọn mác thép inox theo môi trường lắp đặt
Môi trường làm việc quyết định trực tiếp tới độ bền và khả năng chống rỉ sét của bu lông. Chọn mác Inox 201 cho các thiết bị văn phòng, đồ gia dụng trong nhà khô ráo để tiết kiệm chi phí.
Chỉ định mác Inox 304 cho môi trường công nghiệp nhẹ, máy móc chế biến hoặc thiết bị ngoài trời. Lựa chọn mác Inox 316 cho các công trình ven biển, giàn khoan dầu khí hoặc môi trường ngâm hóa chất.
—
11. Hướng dẫn lắp đặt và phòng tránh hiện tượng cháy ren
11.1. Các bước thao tác lắp ráp chuẩn kỹ thuật
Quy trình thi công bu lông lục giác chìm diễn ra tuần tự theo các bước kỹ thuật chuẩn xác sau:
- Làm sạch phoi tiện, cát đá và bụi bẩn bám dính bên trong lỗ ren và hốc sáu cạnh của bu lông.
- Vặn bu lông vào lỗ ren bằng tay từ hai đến ba vòng đầu tiên để đảm bảo bắt đúng tâm ren.
- Cắm mũi cây khóa lục giác ngập sâu chạm đáy hốc sáu cạnh của đầu mũ bu lông.
- Xoay vặn siết đều tay theo chiều kim đồng hồ cho đến khi mặt tỳ đầu mũ ép sát vào bề mặt phôi.
11.2. Bản chất hiện tượng cháy ren inox và cách phòng ngừa
Thép không gỉ có đặc tính dẻo và hệ số dẫn nhiệt kém hơn thép carbon thông thường. Khi vặn siết bằng máy ở tốc độ cao, nhiệt ma sát sinh ra làm các đỉnh ren inox bị giãn nở cục bộ.
Hiện tượng này trong cơ khí gọi là cháy ren hoặc dính ren (galling), khiến mối nối bị kẹt cứng ngắc. Để phòng ngừa, người thợ nên bôi mỡ bôi trơn chuyên dụng lên ren và siết bằng tay với tốc độ vừa phải.
—
12. Các lỗi thường gặp khi sử dụng và cách khắc phục
12.1. Dùng sai kích cỡ khóa lục giác gây toét hốc
Sử dụng cây lục lăng bị mòn vẹt đầu hoặc sai kích cỡ là nguyên nhân hàng đầu làm hỏng bu lông. Khi tăng lực siết, các góc cạnh của hốc sáu cạnh sẽ bị trượt và bo tròn miệng.
Khắc phục bằng cách kiểm tra đầu mũi lục giác trước khi thao tác, đảm bảo ôm khít thành hốc. Khi hốc bị toét, có thể dùng mũi đột cạnh hoặc dụng cụ tháo bu lông gãy chuyên dụng để xử lý.
12.2. Nhầm lẫn giữa các kiểu đầu mũ khác nhau
Nhiều người mua không phân biệt rõ cách đo chiều dài giữa bu lông đầu bằng và đầu trụ. Đặt nhầm bu lông đầu bằng thay cho đầu trụ khiến chi tiết không thể tỳ sát bề mặt gia công phẳng.
Người mua cần kiểm tra kỹ bản vẽ thiết kế để xác định dạng lỗ khoét là lỗ bậc thẳng hay lỗ phễu 90 độ. Việc chọn đúng kiểu đầu mũ đảm bảo tính ăn khớp hình học hoàn hảo cho mối ghép.
12.3. Siết quá lực làm gãy đứt thân bu lông
Bu lông inox có giới hạn chảy dẻo nhất định, không chịu được lực siết quá lớn như bu lông thép cấp bền 10.9 hay 12.9. Việc dùng đòn bẩy nối dài cây lục lăng có thể làm vặn đứt cổ bu lông.
Người thi công cần tra cứu bảng mô-men siết khuyến nghị và sử dụng cờ lê cân lực khi lắp ráp các cụm máy quan trọng. Siết đúng lực giúp mối ghép duy trì tính đàn hồi an toàn mà không làm hỏng ren.
—
13. Quy chuẩn bảo quản bu lông inox trong kho
13.1. Phân loại theo quy cách và mác thép inox
Bu lông cần được đóng túi hoặc xếp vào các khay nhựa có dán nhãn thông số đường kính và chiều dài rõ ràng. Cần phân tách riêng biệt giữa khu vực để bu lông Inox 201, Inox 304 và Inox 316.
Việc phân loại khoa học giúp nhân viên kho tránh xuất nhầm vật tư cho các công trình có yêu cầu kỹ thuật cao. Các hộp bu lông nên được đậy kín để ngăn ngừa bụi bẩn rơi vào lòng hốc sáu cạnh.
13.2. Kiểm soát độ ẩm và môi trường lưu trữ
Khu vực kho bảo quản phải đảm bảo khô ráo, thông thoáng và cách ly với các loại hóa chất axit bay hơi. Tuyệt đối không để bu lông inox tiếp xúc trực tiếp với bụi mạt sắt thép carbon trên sàn xưởng.
Mạt sắt bám dính vào bề mặt inox có thể bị oxy hóa tạo thành các đốm rỉ sét màu nâu gây mất thẩm mỹ. Cần vệ sinh kệ chứa hàng định kỳ để duy trì độ sáng sạch cho sản phẩm kim loại.
—
14. Câu hỏi thường gặp về bu lông inox lục giác chìm (FAQ)
14.1. Bu lông inox lục giác chìm là gì?
Đây là chi tiết lắp xiết bằng thép không gỉ, có thân tiện ren ngoài và hốc sáu cạnh chìm bên trong đầu mũ để vặn siết.
14.2. Bu lông lục giác chìm có những loại đầu nào?
Sản phẩm có bốn dạng đầu phổ biến gồm: đầu trụ (DIN 912), đầu bằng (DIN 7991), đầu dù (ISO 7380) và dạng vít trí không đầu.
14.3. Dụng cụ nào dùng để siết bu lông lục giác chìm?
Sản phẩm sử dụng cây khóa lục giác hình chữ L (còn gọi là lục lăng) hoặc đầu khẩu tuýp lục giác có kích cỡ tương ứng.
14.4. Bu lông đầu trụ và đầu bằng khác nhau thế nào?
Bu lông đầu trụ có mặt tỳ phẳng và nằm trong lỗ khoét bậc; bu lông đầu bằng có cổ vát nón 90° và nằm phẳng lì với mặt phôi.
14.5. Bu lông lục giác chìm inox 304 và 316 khác nhau ra sao?
Inox 316 có bổ sung thêm nguyên tố Molypden giúp chống ăn mòn trong môi trường hơi muối biển và hóa chất tốt hơn Inox 304.
14.6. Làm sao để tránh toét hốc sáu cạnh khi vặn?
Cần làm sạch bụi bẩn trong hốc, cắm ngập sâu mũi khóa lục giác đúng kích cỡ chạm đáy và siết lực đều tay, không giật cục.
14.7. Hiện tượng cháy ren bu lông inox là gì?
Là hiện tượng ren inox bị dính chặt do ma sát sinh nhiệt khi vặn quá nhanh; phòng ngừa bằng cách bôi mỡ và vặn với tốc độ chậm.
14.8. Chiều dài bu lông đầu bằng có tính cả đầu không?
Có, chiều dài danh định của bu lông lục giác chìm đầu bằng tính toàn bộ chiều dài từ mặt phẳng trên đỉnh đến hết đuôi ren.
15. Chú ý khi chọn bu lông inox lục giác chìm
Bu lông inox lục giác chìm là tên gọi chung cho nhiều biến thể hình thái đầu mũ như đầu trụ, đầu bằng, đầu dù và vít trí. Khi lựa chọn, khách hàng cần xác định chính xác kiểu đầu mũ, đường kính ren, bước ren và cách tính chiều dài tương ứng. Không tự ý áp dụng quy cách kích thước của tiêu chuẩn này cho tiêu chuẩn khác nếu chưa đối chiếu bản vẽ. Lựa chọn đúng mác thép Inox 201, Inox 304 hoặc Inox 316 dựa trên mức độ ăn mòn của môi trường sử dụng thực tế. Bản vẽ thiết kế và catalogue kỹ thuật của nhà cung cấp là căn cứ chuẩn xác nhất khi đặt hàng.
—
16. Kết luận
Bu lông inox lục giác chìm là giải pháp liên kết then chốt cho các thiết kế cơ khí hiện đại đòi hỏi tính thẩm mỹ và độ gọn gàng. Sự đa dạng về kiểu dáng đầu mũ giúp chi tiết đáp ứng linh hoạt mọi yêu cầu bố trí hình học trên thân máy móc.
Người thiết kế và thi công cần nắm vững đặc tính của từng dạng đầu và lựa chọn mác thép inox phù hợp với điều kiện làm việc. Việc tuân thủ quy trình lắp ráp chống cháy ren cùng dụng cụ chuẩn xác sẽ giúp mối ghép vận hành an toàn và bền bỉ dài lâu.
17. Liên hệ mua Bu lông inox lục giác chìm
Cơ Khí Việt Hàn cung cấp và tư vấn các loại bu lông inox, vít inox, đai ốc inox và phụ kiện ren theo quy cách thực tế.
✅ Cung cấp bu lông inox lục giác chìm theo kích thước và vật liệu thực tế.
✅ Tư vấn lựa chọn kiểu đầu, đường kính, bước ren, chiều dài và vật liệu phù hợp.
✅ Hỗ trợ thông tin kỹ thuật và quy cách sản phẩm theo nhu cầu sử dụng.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp