1. Tổng quan về bu lông inox lục giác chìm đầu bằng DIN 7991
1.1. Khái niệm và tên gọi kỹ thuật của sản phẩm
Bu lông inox lục giác chìm đầu bằng DIN 7991 là chi tiết lắp xiết ren rất thông dụng. Sản phẩm có phần đầu hình nón cụt và mặt đỉnh phẳng hoàn toàn. Ngành cơ khí còn gọi đây là bu lông lục giác chìm đầu bằng inox. Nhiều thợ gọi là vít chìm lục giác inox hoặc bu lông đầu chìm phẳng inox.
Tên tiếng Anh của sản phẩm là DIN 7991 countersunk hex socket screw. Tài liệu quốc tế thường ghi nhận là Stainless steel countersunk socket head screw. Tùy theo vật liệu, sản phẩm là bu lông DIN 7991 inox 304 hoặc inox 316. Khách hàng chỉ xác nhận mác inox khi có hồ sơ chứng từ của đúng lô hàng.
1.2. Vai trò của đầu chìm phẳng trong mối ghép cơ khí
Trong chế tạo máy, nhiều vị trí đòi hỏi bề mặt lắp ghép phẳng tuyệt đối. Nếu dùng bu lông đầu nhô, đầu bu lông sẽ cản trở chuyển động trượt. Bu lông đầu chìm phẳng inox giải quyết bài toán này nhờ mặt đỉnh phẳng. Khi lắp vào lỗ vát, mặt đầu vít nằm bằng hoặc gần bằng mặt phôi.
Thiết kế này giúp cơ cấu máy vận hành mượt mà và tránh va quẹt cơ học. Lỗ lục giác chìm cho phép đưa chìa khóa vào siết ốc rất chắc chắn. Sản phẩm đáp ứng tốt yêu cầu cho mặt bàn máy, băng tải và đồ gá. Kiểm soát đúng quy cách giúp mối ghép vận hành an toàn và thẩm mỹ.
2. Đặc điểm nhận biết và cấu tạo sản phẩm
2.1. Cấu tạo cơ bản của vít chìm lục giác
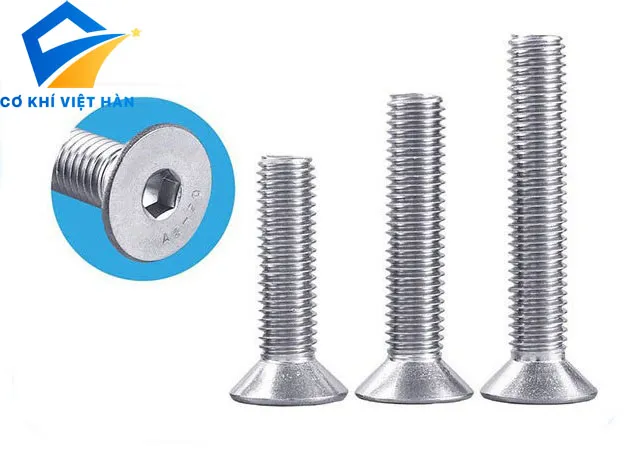
Một chiếc bu lông lục giác chìm đầu bằng gồm hai phần chính liền khối. Phía trên là phần đầu hình nón cụt có mặt đỉnh phẳng nhẵn hoàn toàn. Ở chính giữa mặt đỉnh dập một lỗ lục giác sáu cạnh đều sắc nét. Mặt nón cụt phía dưới nghiêng một góc vát chuẩn xác để tỳ vào phôi.
Nối liền dưới đầu nón cụt là thân hình trụ tròn tiện ren hệ mét. Tùy theo chiều dài danh nghĩa, thân bu lông là dạng ren suốt hoặc ren lửng. Người mua không mặc định toàn bộ thân đều có ren ở mọi chiều dài. Cần đối chiếu bản vẽ của từng mã hàng để biết rõ chiều dài đoạn ren.
2.2. Vai trò của lỗ lục giác chìm và yêu cầu lỗ vát
Lỗ lục giác chìm đóng vai trò tiếp nhận mô-men xoắn từ khóa lục giác. Các vách lục giác thẳng đứng giúp ăn khớp khít khao với dụng cụ vặn. Không nhầm lẫn lỗ lục giác sáu cạnh này với các rãnh sao hoa thị Torx. Dụng cụ vặn phải vừa khít để tránh làm toét hoặc biến dạng lỗ chìm.
Để đầu vít nằm phẳng, lỗ khoan trên tấm phôi bắt buộc phải được vát miệng. Góc vát của lỗ lắp và hình học đầu vít phải tương thích với nhau. Nếu góc vát không khớp, đầu vít sẽ bị nhô cao hoặc lún quá sâu. Không tự khoan hoặc vát lỗ theo kích thước tự suy đoán khi chưa kiểm tra.
>>>Tham khảo thêm các sản phảm inox:
- Bu lông Inox Việt Hàn
- Thanh ren – Ty ren Inox
- Xích inox các loại Việt Hàn
- Long đen inox Việt Hàn
- Êcu – Đai ốc inox
- Ubolt inox
- Dây cáp
- Vít inox các loại
3. Phân biệt DIN 7991 với tiêu chuẩn ISO 10642
3.1. Tình trạng tiêu chuẩn DIN 7991 và ISO 10642
Tiêu chuẩn DIN 7991 là quy chuẩn xuất xứ từ Đức và hiện đã được rút lại. Tiêu chuẩn thay thế quốc tế hiện hành áp dụng là chuẩn ISO 10642. Phiên bản mới được công bố trong hệ thống tiêu chuẩn là bản ISO 10642:2026. Tiêu chuẩn quy định ren hệ mét bước thô từ M2 đến M20, cấp dung sai A.
Mặc dù DIN 7991 đã rút, tên gọi này vẫn rất phổ biến trong thương mại. Tuy nhiên, không khẳng định DIN 7991 và ISO 10642:2026 hoàn toàn giống nhau. Kích thước đường kính đầu vít và góc vát có thể xuất hiện sai lệch nhỏ. Cần kiểm tra kỹ bản vẽ thiết kế để chọn đúng tiêu chuẩn yêu cầu.
3.2. Lưu ý về dải kích thước danh nghĩa của tiêu chuẩn
Nhiều tài liệu thương mại cũ từng liệt kê các cỡ lớn như M22 hoặc M24. Tuy nhiên, phạm vi tiêu chuẩn ISO 10642:2026 hiện hành chỉ bao quát đến cỡ M20. Không tự dùng dữ liệu ISO 10642:2026 để khẳng định các cỡ lớn thuộc tiêu chuẩn. Với các quy cách ren lớn hơn M20, cần đối chiếu bản vẽ gia công riêng.
Bên cạnh đó, tiêu chuẩn hình học không tự quyết định mác inox của sản phẩm. Việc sử dụng bu lông inox đòi hỏi phải kiểm tra độc lập chứng chỉ vật liệu. Bảng dưới đây giúp làm rõ mối quan hệ giữa hai mã tiêu chuẩn này:
| Mã tiêu chuẩn | Tình trạng hiệu lực | Dải kích thước ren thô | Lưu ý khi đối chiếu |
|---|---|---|---|
| DIN 7991 | Tiêu chuẩn cũ đã rút. | Bao gồm cả các cỡ lớn. | Tên thương mại dùng phổ biến. |
| ISO 10642:2026 | Tiêu chuẩn mới hiện hành. | Giới hạn từ M2 đến M20. | Cần đối chiếu kích thước đầu. |
4. So sánh đầu chìm phẳng với đầu trụ và đầu cầu thấp
4.1. So sánh đầu chìm phẳng DIN 7991 với đầu trụ DIN 912
Bu lông đầu trụ DIN 912 sở hữu khối đầu hình trụ đứng thành cao. Mặt đáy đầu trụ là mặt phẳng tròn tiếp xúc vuông góc với thân bu lông. Khi lắp đặt, đầu bu lông DIN 912 nằm nhô cao hoặc nằm trong hốc khoét sâu. Ngược lại, đầu vít DIN 7991 có dạng nón cụt vát mép và nằm phẳng với mặt phôi.
Về khả năng chịu tải, bu lông đầu trụ DIN 912 chịu lực kéo tốt hơn. Do đầu vít DIN 7991 mỏng và có lỗ chìm sâu, tiết diện chịu lực bị giảm. Tiêu chuẩn ISO 10642 quy định rõ đây là loại vít có khả năng chịu tải giới hạn. Không mặc định vít đầu chìm chịu tải tương đương bu lông đầu trụ cùng cỡ ren.
4.2. So sánh đầu chìm phẳng DIN 7991 với đầu cầu thấp DIN 7380
Bu lông DIN 7380 có phần đầu dạng vòm cầu tròn thấp và dẹt ở đỉnh. Mặt dưới của đầu cầu DIN 7380 là mặt phẳng tròn tỳ trực tiếp lên phôi. Đầu bu lông DIN 7380 vẫn nhô lên một phần biên dạng cong trên bề mặt tấm phôi. Trong khi đó, vít đầu chìm phẳng DIN 7991 không hề để lại gờ nhô nào.
Vít DIN 7380 không cần doa loe miệng lỗ mà bắt trực tiếp lên lỗ khoan phẳng. Vít DIN 7991 bắt buộc phải gia công vát mép miệng lỗ thật chuẩn xác. Bảng dưới đây tóm tắt điểm khác nhau giữa ba kiểu đầu lục giác chìm:
| Tiêu chuẩn | Hình dạng phần đầu | Yêu cầu miệng lỗ lắp đặt | Đặc điểm bề mặt sau lắp |
|---|---|---|---|
| DIN 7991 | Đầu hình nón cụt vát góc. | Doa miệng lỗ vát góc côn. | Mặt đầu nằm bằng phẳng với phôi. |
| DIN 912 | Đầu hình trụ đứng thành cao. | Khoan lỗ bậc trụ nếu muốn chìm. | Đầu nhô cao hoặc nằm trong hốc. |
| DIN 7380 | Đầu hình vòm cầu tròn dẹt. | Khoan lỗ thông thường mặt phẳng. | Gờ vòm cầu nhô nhẹ trên mặt phôi. |
5. Thông số kỹ thuật bu lông inox lục giác chìm đầu bằng DIN 7991
5.1. Bảng thông số kích thước hình học chi tiết
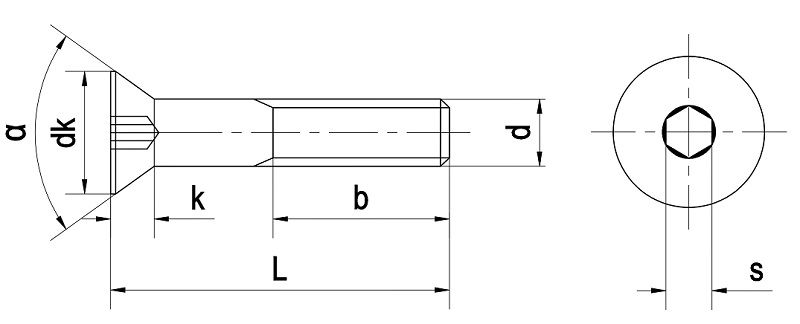
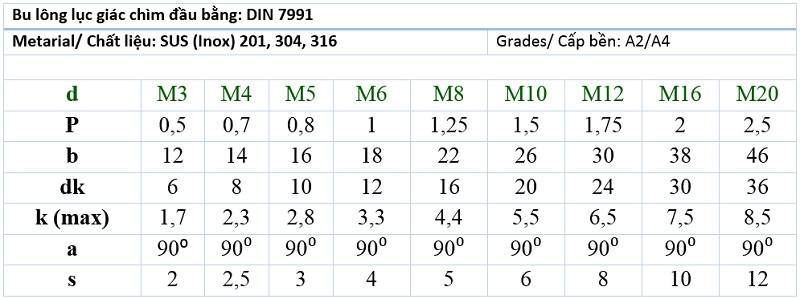
Bảng dưới đây tổng hợp các thông số hình học cần kiểm tra của sản phẩm:
| Thông số | Mô tả |
|---|---|
| Tên sản phẩm | Bu lông inox lục giác chìm đầu bằng / Vít chìm lục giác inox. |
| Tên tiếng Anh | Stainless steel countersunk socket head screw. |
| Tiêu chuẩn áp dụng | DIN 7991 (tham chiếu tiêu chuẩn thay thế ISO 10642:2026). |
| Kiểu đầu vít | Đầu hình nón cụt, mặt đỉnh phẳng nhẵn hoàn toàn. |
| Kiểu lỗ dẫn động | Lỗ lục giác chìm sáu cạnh đều ở tâm đỉnh đầu vít. |
| Đường kính ren (d) | Ren hệ mét danh nghĩa (đối chiếu sản phẩm thực tế). |
| Bước ren (P) | Bước ren thô theo tiêu chuẩn hệ mét của từng mã hàng. |
| Chiều dài (L) | Đo toàn bộ từ mặt phẳng đỉnh đầu đến mũi ren bu lông. |
| Chiều dài ren (b) | Ren suốt hoặc ren lửng (đối chiếu catalogue thực tế). |
| Đường kính đầu (dk) | Đường kính mép ngoài lớn nhất của mặt phẳng đỉnh đầu. |
| Chiều cao đầu (k) | Khoảng cách từ mặt đỉnh phẳng đến đáy hình nón cụt. |
| Cỡ lục giác (s) | Kích thước khóa lục giác tương thích để thao tác siết. |
5.2. Bảng thông số vật liệu và chứng từ kỹ thuật
Bảng dưới đây trình bày các thông số vật liệu và yêu cầu kiểm định:
| Thông số | Mô tả |
|---|---|
| Vật liệu inox | Inox 201, 304 hoặc 316 (đối chiếu chứng từ kiểm định). |
| Phân loại vật liệu | Ký hiệu nhóm A2 hoặc A4 theo tài liệu xác nhận lô hàng. |
| Góc đầu chìm | Góc vát nón cụt (cần đối chiếu bản vẽ tiêu chuẩn cụ thể). |
| Cấp cơ tính | Khả năng chịu tải giới hạn theo thiết kế đầu chìm. |
| Dung sai ren | Cần đối chiếu sản phẩm thực tế hoặc catalogue (thường 6g). |
| Bề mặt hoàn thiện | Bề mặt inox sáng mờ tự nhiên, sạch dầu mỡ và ba via. |
| Dụng cụ thao tác | Khóa lục giác chữ L hoặc đầu tuýp lục giác đúng cỡ s. |
| Ứng dụng chính | Mặt bàn trượt máy, khuôn mẫu, cửa sổ, đồ gá phay bào. |
| Tài liệu kỹ thuật | Cần đối chiếu sản phẩm thực tế hoặc catalogue khi nhận. |
5.3. Cách đọc ký hiệu quy cách và đo chiều dài
Quy cách bu lông đầu chìm ghi bằng đường kính ren nhân với chiều dài L. Ví dụ, M6x30 thể hiện đường kính ren 6 mm và chiều dài tổng 30 mm. Điểm đặc biệt quan trọng là chiều dài L được đo trên toàn bộ thân bu lông. Chiều dài danh nghĩa bao gồm cả độ dày của khối đầu nón cụt.
Cách đo này khác hoàn toàn bu lông đầu trụ hay bu lông lục giác ngoài. Người mua không tự lập bảng kích thước rồi khẳng định luôn có sẵn kho. Với các chiều dài lớn, thân bu lông có thể là dạng ren lửng. Cần tra cứu bảng thông số của nhà máy để chuẩn bị lỗ taro phù hợp.
6. Các lựa chọn vật liệu inox và bề mặt hoàn thiện
6.1. Đặc điểm của mác thép không gỉ inox 201 và inox 304
Bu lông DIN 7991 inox 201 là lựa chọn kinh tế cho môi trường trong nhà. Thép không gỉ 201 có độ cứng cao và chịu lực tĩnh khá tốt. Tuy nhiên, inox 201 dễ bị hoen ố nếu tiếp xúc nước mưa thường xuyên. Chi tiết phù hợp dùng cho khung bàn ghế nội thất và thiết bị dân dụng.
Bu lông DIN 7991 inox 304 là dòng vật tư được dùng phổ biến nhất. Thép không gỉ 304 chứa crom và niken giúp chống oxy hóa hiệu quả. Sản phẩm làm việc ổn định ngoài trời và trong các xưởng cơ khí. Bề mặt inox sáng sạch giúp máy móc đạt độ thẩm mỹ và không bị gỉ.
6.2. Đặc điểm của inox 316 và lưu ý giới hạn cơ tính
Khu vực ven biển hoặc tiếp xúc hóa chất ưu tiên dùng bu lông inox 316. Hợp kim inox 316 bổ sung molypden giúp tăng cường khả năng chống rỗ bề mặt. Dù vậy, không khẳng định inox 316 chống gỉ tuyệt đối trong mọi loại axit. Trong axit đậm đặc ở nhiệt độ cao, vật liệu vẫn bị ăn mòn.
Ký hiệu nhóm vật liệu A2 hoặc A4 không tự động đồng nhất mác thép. Tiêu chuẩn hình học không tự quyết định cấp bền cơ học của sản phẩm. Không tự gán cấp bền A2-70 hay A4-70 khi chưa có thử nghiệm kéo. Phải căn cứ vào chứng chỉ của lô hàng để xác nhận cơ tính.
7. Ứng dụng thực tế của bu lông inox lục giác chìm đầu bằng
7.1. Ứng dụng trong mặt bàn máy, băng tải và ray trượt
Bu lông DIN 7991 xuất hiện rất nhiều trên các mặt bàn máy công nghiệp. Khi phôi trượt qua lại, đầu vít phẳng giúp phôi không bị vấp cấn. Trong hệ thống băng tải con lăn, vít đầu bằng dùng cố định tấm đỡ dẫn hướng. Bề mặt phẳng nhẵn giúp hàng hóa di chuyển trơn tru trên dây chuyền.
Trên các thanh ray trượt tuyến tính, vít dùng để cố định ray trượt vào bệ máy. Đầu vít nằm chìm hoàn toàn trong rãnh trượt của khối con trượt chuyển động. Điều này giúp cơ cấu trượt vận hành chính xác mà không va chạm đầu ốc. Sản phẩm đóng vai trò then chốt trong các cụm máy tự động hóa.
7.2. Ứng dụng trong khuôn mẫu, cửa nhôm kính và đồ gá
Trong ngành gia công khuôn mẫu, vít chìm dùng liên kết các tấm dưỡng định vị. Mặt phẳng nhẵn giúp khuôn đóng mở êm ái mà không bị kích cấn cơ học. Trong ngành nhôm kính và nội thất, vít dùng bắt bản lề sàn và ray cửa. Đầu vít chìm vào trong khung nhôm giúp tăng tính thẩm mỹ cho công trình.
Tại các bộ đồ gá cơ khí, sản phẩm dùng kẹp các tấm lót đáy mỏng. Tuy nhiên, không dùng vít đầu chìm cho các kết cấu chịu lực kéo đứt quá lớn. Thiết kế đầu nón cụt dễ gây ứng suất nêm tách nếu siết quá mức. Cần tuân thủ đúng yêu cầu tính toán chịu lực của bản vẽ kỹ thuật.
8. Hướng dẫn lựa chọn quy cách và kiểm tra lỗ lắp
8.1. Cách chọn đường kính ren, chiều dài và hốc vát
Người mua cần kiểm tra các bước sau để chọn đúng quy cách bu lông:
- Xác định đường kính ren d và bước ren P ăn khớp lỗ taro trên phôi.
- Đo tổng chiều dày tấm ghép để tính toán chiều dài L của bu lông.
- Lưu ý chiều dài L tính gộp cả độ dày của phần đầu chìm phẳng.
- Kiểm tra góc vát của mũi dao khoét loe khớp với góc đầu vít.
- Chọn mác inox 201, 304 hay 316 tùy theo môi trường vận hành máy.
Kiểm tra đường kính miệng lỗ vát để đầu vít chìm bằng mặt chi tiết.
8.2. Cách kiểm tra góc vát và độ phẳng bề mặt sau khi lắp
Độ phẳng của mối ghép phụ thuộc vào sự ăn khớp của lỗ vát miệng. Nếu góc dao vát không đúng, mặt nón cụt sẽ tiếp xúc không đều vào phôi. Hậu quả là đầu vít bị kênh mép lên trên mặt tấm kim loại phẳng. Khi đó, mép cạnh sắc của đầu vít vẫn có thể gây cản trở chuyển động.
Cần dùng đồng hồ so hoặc dưỡng đo góc để kiểm tra miệng lỗ vát. Độ sâu của miệng vát phải vừa đủ để tiếp nhận toàn bộ chiều cao đầu k. Sau khi siết chặt, dùng tay rà nhẹ qua miệng lỗ để cảm nhận độ phẳng. Mặt đầu bu lông phải nằm ngang bằng hoàn toàn với bề mặt xung quanh.
9. Hướng dẫn lắp đặt, các lỗi thường gặp và bảo quản
9.1. Quy trình lắp đặt và phòng ngừa kẹt ren inox
Quá trình thi công bu lông inox đầu bằng cần tuân thủ các bước sau:
- Làm sạch phoi sắt, bụi bẩn và dầu mỡ bám trong lỗ taro ren.
- Bôi một lớp mỏng mỡ bôi trơn chuyên dụng lên ren trước khi siết.
- Đưa bu lông vào lỗ và xoay nhẹ bằng tay vài vòng cho thẳng hướng.
- Cắm chìa khóa lục giác ngập sâu hết đáy lỗ chìm sáu cạnh.
- Siết lực đều tay và từ từ, không dùng lực giật cục bất thường.
Không dùng máy bắn vít tốc độ cao vì nhiệt ma sát gây cháy dính ren.
9.2. Những lỗi thường gặp khi lựa chọn và thi công
Lỗi phổ biến nhất là vát miệng lỗ quá nông làm đầu bu lông nhô cao. Khi đó, mục đích làm phẳng bề mặt của mối ghép bị phá vỡ hoàn toàn. Lỗi thứ hai là vát miệng lỗ quá sâu làm đầu vít tụt sâu vào trong. Việc này làm mỏng phần thịt chịu lực của tấm phôi kim loại bên dưới.
Ngoài ra, dùng sai cỡ chìa khóa lục giác sẽ làm toét hỏng lỗ chìm. Do lỗ chìm của vít đầu bằng khá nông, chìa vặn phải vuông góc khi siết. Nếu siết quá mô-men lực, đầu vít có thể bị nứt ở phần chân nón. Thợ lắp máy cần dùng cờ lê lực để kiểm soát lực siết theo quy định.
9.3. Cách bảo quản và câu hỏi thường gặp
Bảo quản bu lông trong hộp nhựa kín, đặt nơi khô ráo và thoáng mát. Tránh để lẫn lộn bu lông inox với các chi tiết sắt thép thông thường.
Vít đầu chìm DIN 7991 có chịu tải bằng bu lông đầu trụ DIN 912 không? Không, vít đầu chìm có khả năng chịu tải giới hạn do thiết kế đầu nón mỏng.
Làm sao để biết miệng lỗ khoan cần vát bao nhiêu độ? Cần tra cứu bản vẽ chi tiết của sản phẩm để dùng đúng mũi dao vát góc côn.
Chú ý khi lựa chọn và sử dụng bu lông inox lục giác chìm đầu bằng DIN 7991
Nguyên tắc kiểm tra thông số, góc vát và thi công
- Nhận diện đúng bu lông DIN 7991 có đầu nón cụt và mặt đỉnh phẳng.
- Lưu ý DIN 7991 đã rút, tiêu chuẩn quốc tế thay thế là ISO 10642:2026.
- Chiều dài danh nghĩa L tính toàn bộ từ mặt đỉnh đầu đến mũi bu lông.
- Kiểm tra góc vát của lỗ khoan tương thích với góc nón của đầu vít.
- Thiết kế đầu chìm làm giới hạn tải trọng, không dùng chịu lực quá lớn.
- Xác nhận mác inox 201, 304 hoặc 316 thông qua chứng chỉ lô hàng.
- Sử dụng đúng cỡ khóa lục giác s chuẩn xác để tránh toét lỗ chìm.
- Luôn làm sạch ren, bôi mỡ và siết với tốc độ vừa phải chống cháy ren.
- Khi thay thế bu lông cũ trên máy, cần đo lại kích thước thực tế trước khi mua.
Thông tin liên hệ Cơ Khí Việt Hàn
📞 Liên hệ mua bu lông inox lục giác chìm đầu bằng DIN 7991
Cơ Khí Việt Hàn cung cấp bu lông inox lục giác chìm đầu bằng theo quy cách thực tế.
✅ Tư vấn lựa chọn sản phẩm theo kích thước ren, chiều dài và mác inox phù hợp.
✅ Hỗ trợ đối chiếu tiêu chuẩn DIN 7991, ISO 10642:2026 và bản vẽ kỹ thuật.
✅ Cung cấp sản phẩm kèm đầy đủ chứng từ xuất xưởng theo yêu cầu thực tế dự án.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp